

Mi az a fröccsöntés? Közvetlen Válasz
A fröccsöntés egy olyan gyártási eljárás, amely a műanyag pelletet kész alkatrészekké alakítja úgy, hogy a polimert megolvasztja, nagy nyomás alatt zárt acélformába fecskendezi, megszilárdulásig hűti, majd kidobja a kész alkatrészt. A forma a termék fordított alakját tartalmazza, és a teljes sorozat automatikusan lefut, ciklusokban, amelyek jellemzően 15 másodperctől néhány percig tartanak.
Ennek a tervezésnek a gyakorlati eredménye egyértelmű: az egyes alkatrészek költsége meredeken csökken a gyártási mennyiség növekedésével, mivel a drága öntőforma minden darabon megoszlik. Ez az oka annak, hogy a fröccsöntés az alapértelmezett útja a tömegesen gyártott műanyag alkatrészeknek, beleértve az autóipari alkatrészeket, az elektronikai házakat, a készülékalkatrészeket, az ipari termékeket és a sportszereket.
Hogyan működik a fröccsöntés? A négylépcsős ciklus
Minden fröccsöntési ciklus ugyanazt a négy lépést követi: befogás, fröccsöntés, hűtés és kilökődés. A fröccsöntő gép két fő rendszerrel hajtja végre ezeket a lépéseket: egy fröccsegység, amely megolvasztja és szállítja a gyantát, és egy szorítóegység, amely zárva tartja a formát.
1. lépés: Befogás
A szorítóegység a forma két felét egymáshoz rögzíti. A tonnában kifejezett szorítóerőnek ellenállnia kell az olvadt műanyag nyomásának, amely az üreg falaihoz nyomja. Az iparágban széles körben alkalmazott szabály 2-4 tonna szorítóerő négyzethüvelyknyire vetített részterületre. Ha az erő túl kicsi, a forma enyhén kinyílik, és vékony műanyag bordák, úgynevezett flash képződnek az alkatrész szélei körül.
2. lépés: Injekció
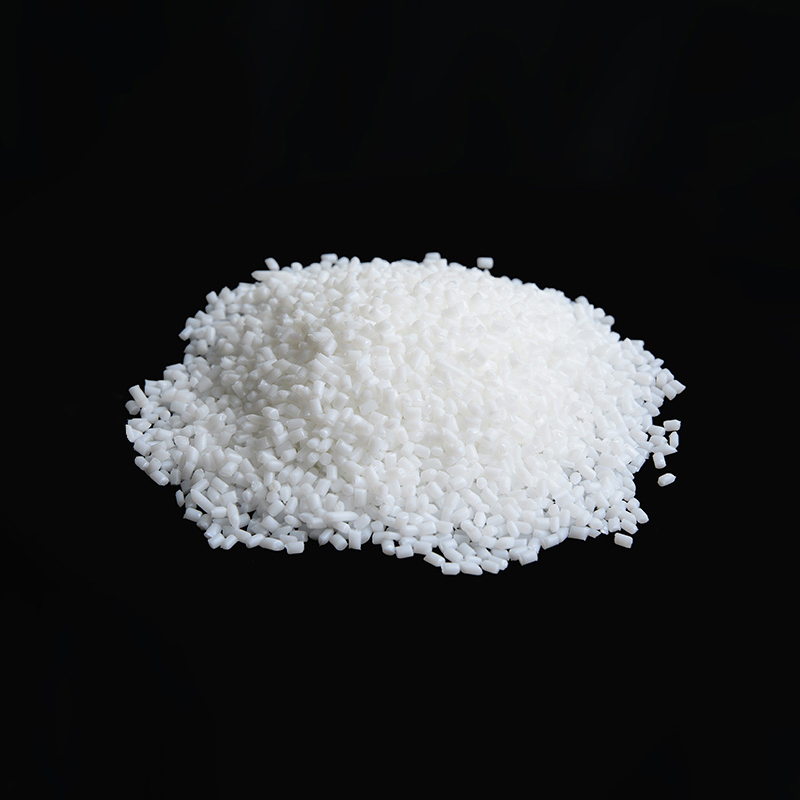
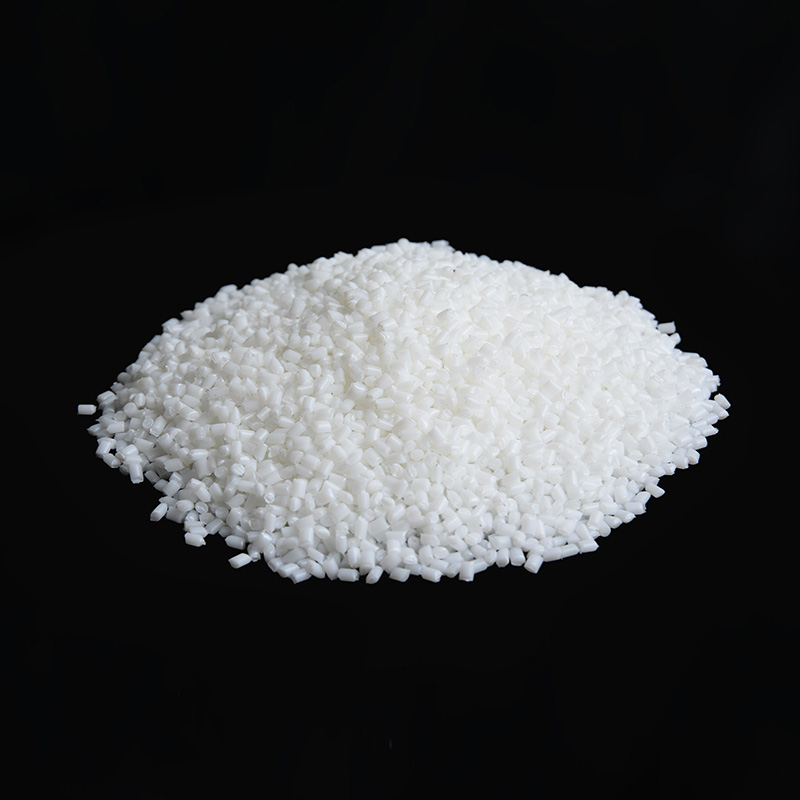
A műanyag szemcsék egy garatból egy fűtött hordóba esnek, ahol egy forgó csavar megolvasztja a polimert, és előre mozgatja az olvadékot. A csavar ezután dugattyúként működik, és az olvadt gyantát egy fúvókán, csonkon, csonkon és kapun keresztül a formaüregbe kényszeríti. A befecskendezési nyomás általában eléri 30-150 megapascal, körülbelül 4000-20 000 psi , attól függően, hogy milyen könnyen folyik a gyanta.
3. lépés: Hűtés
A forma belsejében lévő csatornákon keringő víz vagy olaj elvezeti a hőt, és a polimer megszilárdul az üreg alakjában. A hűtés általában a teljes ciklusidő 50-70 százalékát veszi igénybe. Az egyenletes falvastagság ezért az egyik legfontosabb tervezési cél, mert az egyenetlen hűtés a vetemedés és a maradékfeszültség fő oka.
4. lépés: Kidobás
Miután az alkatrész eléggé lehűlt ahhoz, hogy megtartsa formáját, a forma kinyílik, és a kilökőcsapok lenyomják az alkatrészt a magról. Az alkatrész egy kukába esik, vagy egy robot felveszi, és a gép azonnal elindítja a következő ciklust. A vékony falú alkatrészek ciklusonként 15 másodperc alatt futhatnak, míg a nagy vagy vastag részek több percig is eltarthatnak.
Gépépítészet és formagyártás
A befecskendező egység tartalmazza a garatot, a dugattyús csavart, a hengert, a fűtőszalagokat és a fúvókát. Megolvasztja és adagolja a polimert. A szorítóegység zárva tartja a formát és működteti a kilökőrendszert egy billenő mechanizmus vagy egy hidraulikus henger segítségével; a modern teljesen elektromos gépek jobb energiahatékonyságot és egyenletesebb ismételhetőséget kínálnak.
Az öntőforma a folyamat legigényesebb összetevője. Általában szerszámacélból vagy rozsdamentes acélból készül, és tartalmazza az üreget, a magot, a futórendszert, a kaput, a hűtőcsatornákat és a kilökőcsapokat. A gyantacsaládot nem ismerő mérnökök számára megértést nejlon anyag alapjai Ez egy hasznos első lépés, mivel a polimer és a szerszámacél közötti kölcsönhatás meghatározza a felület minőségét, a ciklusidőt és a méretstabilitást.
Egy edzett szerszámacél gyártási forma több mint egymillió ciklust képes túlélni megfelelően karbantartva, míg a puhább P20-as szerszámacél gyakori a prototípus formáknál, amelyek várhatóan csak néhány ezer alkatrészt tartalmaznak. A rozsdamentes szerszámacélok előnyösek korrozív vagy erősen koptató hatású gyanták öntéséhez.
A fröccsöntési eljárások gyakori típusai
A hagyományos hőre lágyuló fröccsöntés lefedi a legtöbb ipari termelést, de számos speciális változat megoldja a speciális problémákat. A Polymers folyóiratban megjelent 2023-as tudományos áttekintés a víz-, gáz-, mikrocelluláris és többkomponensű fröccsöntést a legfontosabb fejlett technikák között azonosítja.
- Beillesztett díszléc fémbetéteket helyez az üregbe a befecskendezés előtt, így a műanyag kapszulázza azokat; ez a szabványos módszer menetes betétek és elektromos érintkezők esetén.
- Overmolding egy második anyagot fecskendez be a hordozóra, általában azért, hogy puha tapintású fogást vagy kétszínű megjelenést hozzon létre egyetlen alkatrészen.
- Gázzal segített fröccsöntés nyomás alatti nitrogént fecskendez az olvadékba, hogy kiürítse a vastag részeket, csökkentve a súlyt, a ciklusidőt és a süllyedésnyomokat a nagy fogantyúkon és az autóipari paneleken.
- Reakciós fröccsöntés két folyékony reagenst pumpál a formába, ahol polimerizálódnak; széles körben használják nagy poliuretán alkatrészekhez.
- Mikro fröccsöntés egy grammnál kisebb súlyú alkatrészeket gyárt orvosi és mikroelektronikai alkalmazásokhoz, pontosan vezérelt kislövésű gépek segítségével.
Anyagválasztás fröccsöntéshez: Miért fontosak a poliamidok?
A gyanta meghatározza az öntött alkatrész mechanikai szilárdságát, hőállóságát, vegyszerállóságát, felületi minőségét és egységköltségét. A hőre lágyuló áruk, mint a polipropilén, polietilén, ABS és polisztirol megfelelőek a fogyasztási cikkekhez, de a mérnöki alkalmazások általában a poliamidok felé fordulnak.
A poliamid, más néven nejlon, olyan szilárdság, merevség, szívósság, kopásállóság és vegyszerállóság kombinációját kínálja, amelyhez kevés más hőre lágyuló műanyag fér. A fröccsöntés három legfontosabb családja a PA6, PA66 és PPA. A PA6 körülbelül 220-250 °C-on olvad, és kiváló ütésállóságot biztosít, ami ideálissá teszi fogaskerekekhez, kábelkötegelőkhöz, autós csatlakozókhoz és mechanikus házakhoz. A PA66 körülbelül 260-290 °C-on olvad, és nagyobb merevséget és hőelhajlási hőmérsékletet kínál, így megjelenik a motortér-alkatrészekben, csapágyakban és elektromos szerszámokban. A PPA, egy részben aromás poliamid, a normál nylon feletti folyamatos üzemi hőmérsékleten teljesít, alacsony nedvességfelvétellel, ezért használják az elektronikában és az igényes motorháztető alatti alkatrészekben.
A fröccsöntő műgyanta kiválasztásakor nem az ár, hanem a működési környezet az első kérdés. Forró olajban üzemelő nylon hajtómű szükséges továbbfejlesztett PA66 chipek , míg egy kompakt elektromos kéziszerszámban egy elektronikus csatlakozóra lehet szükség magas hőmérsékletű PPA chipek hogy túlélje a forrasztást és a nagy sűrűségű hőt.
 Enhanced PPA poliftálamid műanyag chipek beszállítói, Company A Ningbo Frontechnic New Material Technology Co., Ltd. Kína továbbfejlesztett PPA poliftalamid műanyag chipek beszállítója és vállalata, szakma... Termék megtekintése →
 PA66 GF Chips Szállítók, Továbbfejlesztett minőségű PA66 Chips Company A Ningbo Frontechnic New Material Technology Co., Ltd. Kína PA66 GF chipek beszállítója és továbbfejlesztett PA66 chipeket gyártó cég, professzionális ... Termék megtekintése →
| Tulajdon | PA6 | PA66 | PPA |
|---|---|---|---|
| Olvadási tartomány | 220-250 C fokon | 260-290 C fokon | 290-320 C |
| Hőeltérítési hőmérséklet | 65-90 fok (töltetlen) | 80-105°C (töltetlen) | 115-130 C fokon |
| Nedvesség felszívódása | Magas | Közepestől magasig | Alacsony |
| Tipikus részek | Fogaskerekek, kábelkötegelők, csatlakozók | Motoralkatrészek, csapágyak, elektromos szerszámok | Elektronika, motorháztető alatti alkatrészek |
| Relatív gyantaköltség | Alacsonyest | Mérsékelt | Magasest |
Olyan szerkezeti elemeknél, ahol a merevség és a méretstabilitás a legfontosabb, üveg erősítésű PA6 chipek a leggazdaságosabb belépési pont a mérnöki fröccsöntésbe. A beszállító, aki az alapgyantát és a kompaundálási lépést is ellenőrzi, egyenletes olvadékáramlást és tételenkénti ismételhetőséget biztosít a fröccsöntőknek, ami közvetlenül csökkenti a hibaarányt. A hosszú gyártási sorozatokat tervező vásárlóknak is ellenőrizniük kell a nylon 6 chipek aktuális ellátási állapota mielőtt elkötelezi magát egy évfolyamon.
 Egyedi PA6 GF anyagszállítók, továbbfejlesztett PA6 Chip Company A Ningbo Frontechnic New Material Technology Co., Ltd. Kína PA6 GF anyagok beszállítója és továbbfejlesztett PA6 chipeket gyártó cég, professzionális... Termék megtekintése →
Fröccsöntött alkatrészek tervezési szabályai
Az alkatrészgeometria határozza meg a szerszámköltséget, a ciklusidőt és a minőséget. Az alábbi négy szabály megelőzi a legtöbb tervezéssel kapcsolatos meghibásodást, és követi az egyetemek és professzionális szerszámüzletek fröccsöntőprogramjai által alkalmazott útmutatást.
Egységes falvastagság
A falvastagságot lehetőleg állandóan tartsa. A tipikus értékek 2,0-3,0 mm a nejlon alkatrészek és 1,0-1,5 mm a vékonyfalú alkatrészek esetében. A vastagság hirtelen változásai differenciális zsugorodást okoznak, ami süllyedésnyomokat és vetemedést okoz. Ha merevségre van szükség, a fal vastagítása helyett adjon hozzá bordákat.
Huzatszög
A függőleges falakon lévő szögek elősegítik az alkatrészek kioldását a formából. Az ajánlott huzat 1-2 fok oldalanként polírozott acélon, és legalább 3 fok texturált felületeken. Az UNSW Making fröccsöntési alapokra vonatkozó útmutatása hangsúlyozza, hogy a sekély huzatszögek növelik a légellenállást, és megkarcolhatják az alkatrészt a kilökődés során.
Bordák, Bosses és Radii
A borda vastagságának a szomszédos falvastagság 50-60 százalékának kell lennie, ami megakadályozza, hogy a látható felületen süllyedésnyomok keletkezzenek. A csavarlyukakat körülvevő hüvelyeknek a csavar átmérőjének legalább 0,5-1-szeresének megfelelő falra van szükségük, a belső sarkokhoz pedig a falvastagság legalább 0,5-szeresének megfelelő sugárra van szükség. Egy 1,0 mm-es sugár a saroknál több mint kétszeresére csökkentheti a feszültségkoncentrációt egy éles sarokhoz képest.
Gyakori fröccsöntési hibák és gyakorlati javítások
A hibák előre láthatóan megjelennek, ha a paraméterek vagy a geometria eltér az ideális ablaktól. Az alábbi táblázat felsorolja az öt leggyakrabban előforduló hibát és azokat a beállításokat, amelyek jellemzően megoldják.
| Hiba | Megjelenés | Elsődleges ok | Szabványos javítás |
|---|---|---|---|
| Elvetemült | Csavart vagy torz rész | Egyenetlen hűtés és differenciális zsugorodás | Egységes falak; optimalizált hűtés; alacsonyabb olvadási hőmérséklet |
| Mosogatónyomok | Depressziók a felszínen | A vastag részek jobban zsugorodnak, mint a környező falak | Használjon bordákat; ürítse ki a vastag területeket; növelje a tartási nyomást |
| Rövid lövés | Hiányos töltés | Alacsony injection pressure, cold mold or blocked gate | Növelje a nyomást és a szerszám hőmérsékletét; javítja a szellőzést |
| Flash | Vékony műanyag bordák a széleken | Túl kicsi a szorítóerő vagy kopott formafelület | Növelje a bilincs űrtartalmát; javítsa ki a penészt; alacsonyabb nyomás |
| Kötött vonalak | Látható hegesztési vonalak | Az olvadékfrontok csökkentett hőmérsékleten találkoznak | Növelje az olvadék hőmérsékletét; felgyorsítja az injekciót; mozgassa a kaput |
A fröccsöntés előnyei és korlátai
A fröccsöntés fő előnye a térfogategység gazdaságossága. Ha a szerszámot kifizették, az alkatrészenkénti munkaerő alacsony, a selejt minimális, és az eljárás több dimenzióban plusz-mínusz 0,1 mm-es tűréseket tarthat fenn, miközben sima felületeket és azonos geometriát eredményez több millió alkatrészen. A többüregű öntőformák megsokszorozzák a teljesítményt azáltal, hogy minden ciklusban több azonos alkatrészt futtatnak.
A fő korlát az előzetes befektetés. Egy gyártóeszköz több ezer dollárba kerülhet egy egyszerű, együreges öntőforma esetében több mint százezer dollárba egy összetett többüregű rendszer esetében, és az első cikkek szállítása általában 4-12 héttel a végleges tervezési jóváhagyás után történik. Mivel az acélszerszám drága, a fröccsöntés ritkán gazdaságos néhány száz darabra; Az alumínium prototípus öntőformák vagy a 3D nyomtatás a szokásos alternatívák kis mennyiségben. Ökölszabályként a fröccsöntő öntőforma akkor válik racionális választássá, ha a teljes térfogat meghaladja az 5000-10 000 alkatrészt.
Költséghajtók a fröccsöntésben
A fröccsöntött alkatrész ára a szerszámozás, a gyanta, a gépidő és a másodlagos műveletek összege. Minden járművezető másként viselkedik:
- Szerszámozás - az egyszerű prototípus formák 3000 és 10 000 dollár között kezdődnek; A gyártási formák általában 30 000 és 100 000 dollár között mozognak, az üregek számától, az acél minőségétől és összetettségétől függően.
- Gyanta — az olyan árukategóriák, mint a polipropilén, körülbelül 1–2 dollárba kerülnek kilogrammonként; az olyan műszaki gyanták, mint a PA6 és PA66, általában 2 és 4 dollár között mozognak kilogrammonként; az üvegerősítésű és a speciális PPA-minőségek további prémiumot képviselnek.
- Gépidő – általában óránként 30–150 USD számlázásra kerül a tonnatartalom és a régió alapján, a ciklusidő pedig a szorzó. A hűtési idő csökkentése a tervező számára elérhető leghatékonyabb költségkar.
- Utófeldolgozás — a vágás, festés, hegesztés vagy polírozás megnöveli a munka- és kezelési költségeket, ezért előnyben részesítik a másodlagos műveleteket elkerülő háló alakú kialakításokat.
Fenntarthatóság és anyaghatékonyság
A modern fröccsöntés erőforrás-hatékonyabb, mint amilyennek látszik. A csonkokat, a csúszóbetéteket és a nem szabványos alkatrészeket újraköszörülik, és visszavezetik a folyamatba, így sok gyártási feladat közel nulla anyagpazarlást eredményez. A rövidebb hűtési idők, a szervohajtású gépek és az optimalizált futórendszerek tovább csökkentik az alkatrészenkénti energiafelhasználást.
A nejlonfeldolgozók esetében a legpraktikusabb fenntarthatósági döntés gyakran az, hogy a szűz gyanta egy részét újrahasznosított poliamid granulátumra cserélik. Ebben részletesen kitérünk a kompromisszumra az újrahasznosított poliamid granulátum és a körkörös gazdaság áttekintése , amely azt vizsgálja, hogy az újrahasznosított minőségek képesek-e megőrizni a mechanikai teljesítményt, miközben csökkentik a környezetterhelést. Sok nem látható vagy közepesen terhelt részen megtehetik.
Gyakran Ismételt Kérdések
Q1. A fröccsöntés a hőre lágyuló műanyagokra korlátozódik?
Nem. Térfogatban a hőre lágyuló műanyagok dominálnak, de az eljárás hőre keményedő anyagokat, elasztomereket és fém fröccsöntéssel ötvözetporokat is kezel.
Q2. Mennyi ideig tart egy fröccsöntési ciklus?
A kis, vékony falú alkatrészek 10-15 másodperc alatt ciklusba lépnek; a közepes műszaki alkatrészek jellemzően 30-60 másodpercig futnak; a nagy vagy vastag részek több percig is eltarthatnak. A hűtés minden ciklus legnagyobb szelete.
Q3. Mekkora a minimális gyártási mennyiség fröccsöntéshez?
Nincs fix szám. Az alumínium prototípus formák néhány száz alkatrészt tesznek praktikussá, míg az acélformák akkor indokoltak, ha a teljes térfogat meghaladja az 5000-10 000 alkatrészt, az alkatrész méretétől és geometriájától függően.
Q4. Miért a PA6 és a PA66 a legnépszerűbb fröccsöntő nylonok?
Egyesítik a nagy szilárdságot, szívósságot, kopásállóságot és mérsékelt árat, és jól feldolgozhatók a hagyományos gépeken. A fő korlátozás a nedvesség felszívódása, amely a formázás után megváltoztatja a méreteket; a szűk tűréssel rendelkező alkatrészeket használat előtt szabályozott páratartalommal kell kondicionálni.
Q5. Mi a különbség a fröccsöntés és a 3D nyomtatás között?
A fröccsöntéshez öntőformára van szükség, de másodpercek alatt azonos alkatrészeket állít elő, nagyon alacsony méretarányos egységköltséggel. A 3D nyomtatás nem igényel szerszámot, prototípusok és kis sorozatok készítéséhez is alkalmas, de az alkatrészenkénti költség magas marad, az anyagkínálat pedig szűkebb.
Végső gondolatok
A fröccsöntés továbbra is a műanyag alkatrészek gyártásának gerince, mert a komoly kezdeti szerszámbefektetést rendkívül alacsony alkatrészköltséggé változtatja nagy mennyiségek esetén. A négy lépésből álló ciklus, a befogás, a befecskendezés, a hűtés és a kilökődés, egyszerűen elmagyarázható, de optimalizálása igényes; az anyagnak, a formának és az alkatrész geometriájának együtt kell működnie, ha el akarjuk kerülni a hibákat.
Műszaki alkatrészek esetében a poliamidok, mint például a PA6, PA66 és PPA, ismételten bizonyultak a legmegbízhatóbb családoknak, különösen üvegerősítésű és hőstabilizált készítményekben. Akár új terméket tervez, akár egy makacs penész hibaelhárítását végzi, az anyagválasztásra, a falvastagságra, a huzatszögekre és a hűtési kialakításra való odafigyelés a legtöbb probléma megjelenése előtt kiküszöböli a legtöbb problémát.


 Mob: +86-15867822829
 Tel: +86-0574-62538663
 Fax: +86-0574-62530664
 E-mail:

 Kövessen minket
 Otthon

