

Közvetlen válasz: Milyen hőmérsékleten olvad meg a nylon?
Ha egyetlen számra van szüksége, itt van: A PA6 körülbelül 220 °C-on olvad , és A PA66 körülbelül 260 °C-on olvad . Ez a két ábra a legtöbb fröccsöntéssel kapcsolatos beszélgetést fedi le a nylonról, és mindkettő helyes, ha megnevezi a fokozatot. A nylon nem egy polimer; félkristályos poliamidok családja, amelyek olvadáspontja körülbelül 175 °C és több mint 300 °C között van az alkalmazott monomerektől függően. A fűtött környezetre való fokozat kiválasztása előtt segít megérteni mi is az a nylon valójában és miért olvadnak el az egyes változatok másképp.
Az alábbi táblázat azokat az olvadási tartományokat tartalmazza, amelyekkel a legnagyobb valószínűséggel találkozhat a kereskedelmi nejlonminőségek összehasonlításakor. Olvassa ezeket a számokat tartományként, nem pedig abszolút állandóként: a mért érték kissé eltolódik a vizsgálati módszertől, a hűtési sebességtől, a kristályossági szinttől és az üvegszálak vagy égésgátló adalékok jelenlététől függően.
| Nylon típus | Olvadási tartomány (°C) | Olvadási tartomány (°F) | Tipikus felhasználások |
|---|---|---|---|
| PA6 | 215-225 | 419-437 | Házak, fogaskerekek, konzolok, fóliák |
| PA66 | 255-265 | 491-509 | Motor alkatrészek, csatlakozók, perselyek |
| PA11 | 180-200 | 356-392 | Csövek, rugalmas tömlő, olaj- és gáz alkatrészek |
| PA12 | 175-190 | 347-374 | Precíziós alkatrészek, üzemanyag-vezetékek, kábelköpeny |
| PPA (félaromás poliamid) | 270-315 | 518-599 | Magas hőmérsékletű elektromos alkatrészek, szivattyúk, csatlakozók |
Miért változik ennyire az olvadáspont? A fő hajtóerő a molekuláris pakolás. A PA66 láncok szorosabban tömörülnek és könnyebben kristályosodnak, mint a PA6 láncok, így a kristályfázis több energiát igényel a lebontáshoz. A PPA család az alifás lánc egy részét aromás gyűrűkkel helyettesíti, ami merevíti a gerincet és 270-315°C-ra emeli az olvadási tartományt. Az üvegszál nem változtatja meg drámaian az olvadási csúcsot; mi változik az üvegesedés feletti hőelhajlási hőmérséklet és a merevség.
Nylon 6 vs Nylon 66: Miért számít az olvadáspont-különbség?
PA6 215-225°C körül olvad
A PA6 kaprolaktámból polimerizálódik. Nagyjából 215-225°C-os olvadási tartománya a kettő közül a könnyebben feldolgozhatóvá teszi: jól befolyik a vékonyfalú üregekbe, elviseli a valamivel alacsonyabb hordóhőmérsékletet, és általában simább felületet biztosít. A PA6 jól elnyeli az ütéseket is, ezért megjelenik pattintható házakban, kis fogaskerekekben, elektromos szerszámok testében és sportfelszerelésekben.
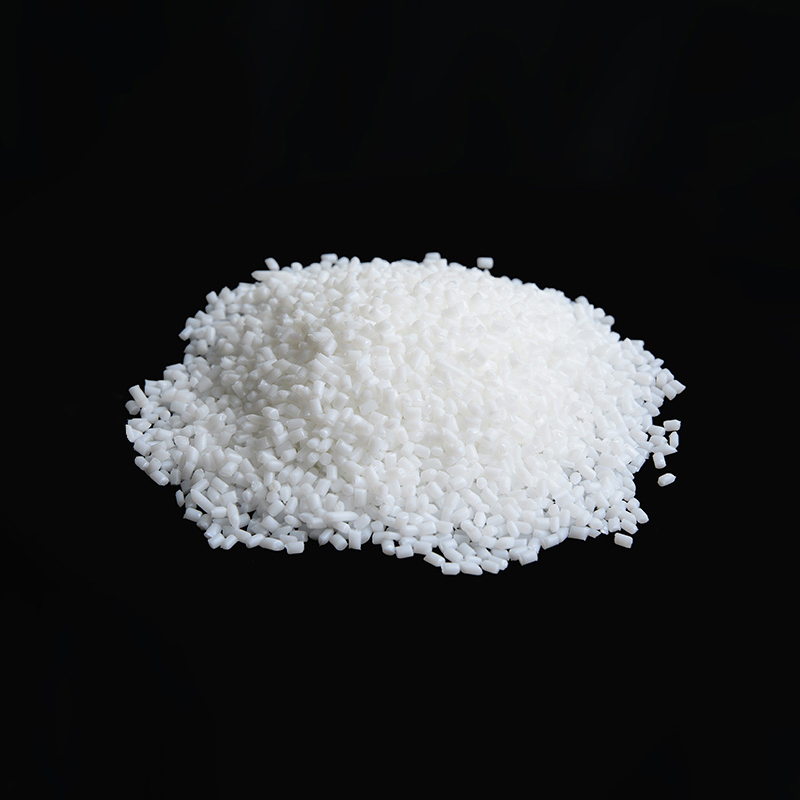
Nézve a a nylon 6 chip ipar jelenlegi helyzete világossá teszi a PA6 használatának mértékét: jóval túlmutat a fólia- és textilipari fröccsöntésen. A gépészeti alkatrészek esetében az igásló üvegerősítésű, mivel az erősítés a hőeltérítési hőmérsékletet nagyjából 60 °C-ról körülbelül 190–200 °C-ra emeli anélkül, hogy magát az olvadási csúcsot megváltoztatná. Ha a projektnek szüksége van erre az extra merevségre, egy továbbfejlesztett PA6 chipek fokozat a szabványos módja annak beszerzésének, miközben megőrzi a PA6 feldolgozási előnyeit.
 Egyedi PA6 GF anyagszállítók, továbbfejlesztett PA6 Chip Company A Ningbo Frontechnic New Material Technology Co., Ltd. Kína PA6 GF anyagok beszállítója és továbbfejlesztett PA6 chipeket gyártó cég, professzionális... Termék megtekintése →
PA66 255–265°C körül olvad
A PA66 hexametilén-diaminból és adipinsavból polimerizálódik. Láncai sűrűbb, rendezettebb kristályszerkezetet alkotnak, így az olvadáspont nagyjából 255-265°C-ra emelkedik. A gyakorlati előny a magasabb folyamatos használati hőmérséklet, a jobb kúszásállóság melegen, valamint a motortekercs közelében vagy a motortér belsejében lévő alkatrészek erősebb merevségének megőrzése. A PA66 gyakori választás fogaskerekekhez, csapágykosarokhoz és autóipari csatlakozókhoz.
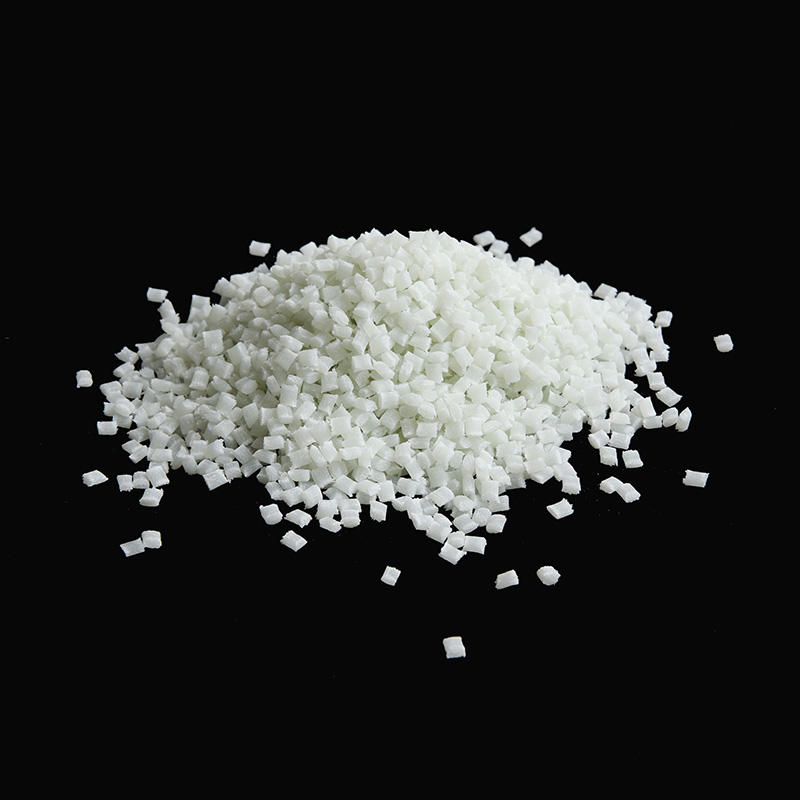
A kompromisszum a költség és a feldolgozhatóság. A PA66 többe kerül, mint a PA6, és melegebb hordó- és formahőmérsékletet igényel, ami lövésenként növeli az energiát. Kicsit kevésbé szabadon folyik, és nagyobb figyelmet igényel a kapuzás. Cserébe olyan anyagot kap, amely méretstabil marad olyan hőmérsékleten, ahol a PA6 kúszni kezd. A motorral szomszédos és ipari alkatrészekhez tartós hő mellett, an továbbfejlesztett PA66 chipek az üvegerősítéssel gyakori első értékelési szempont.
 PA66 GF Chips Szállítók, Továbbfejlesztett minőségű PA66 Chips Company A Ningbo Frontechnic New Material Technology Co., Ltd. Kína PA66 GF chipek beszállítója és továbbfejlesztett PA66 chipeket gyártó cég, professzionális ... Termék megtekintése →
Melyiket érdemes választani?
A válasz nem egyszerűen az, hogy mindig a magasabb olvadáspont nyer. Ha egy alkatrész folyamatosan 80–100°C alatt üzemel, a PA6 gyorsabb ciklust, jobb felületminőséget és alacsonyabb anyagköltséget biztosít. Ha ugyanaz az alkatrész 120-140°C feletti időt tölt, vagy állandó terhelést visel, a PA66 tovább tartja merevségét és jobban ellenáll a kúszásnak. Az alábbi összehasonlítás összefoglalja mindkét alapgyanta legfontosabb hőértékeit.
| Tulajdonság | PA6 | PA66 |
|---|---|---|
| Olvadáspont (°C) | 215-225 | 255-265 |
| Üvegesedés, száraz (°C) | 47-60 | 50-80 |
| HDT 1,8 MPa-nál, megerősítetlen (°C) | 55-65 | 70-90 |
| HDT 1,8 MPa, 30% üveg (°C) | 190-200 | 235-250 |
| Tipikus forma hőmérséklet (°C) | 40-90 | 60-100 |
Négy termikus tulajdonság, amelyek ugyanolyan fontosak, mint az olvadáspont
Az olvadáspont egy kérdésre ad választ: mikor válik a polimerből folyadék? Egy műanyag alkatrész már jóval korábban leáll. A tervezőknek négy további hőmérsékletet kell követniük, amelyek mindegyike megjelenik egy jó anyag adatlapon.
- Üvegesedési hőmérséklet (Tg) : az a hőmérséklet, amelyen az amorf régiókban lévő polimerláncok szabadon mozognak. Száraz nylon esetében ez nagyjából 40-80°C. A felszívódott nedvesség több tíz fokkal lefelé húzza a Tg-t.
- Hőeltérítési hőmérséklet (HDT) : az a hőmérséklet, amelyen a próbarúd meghatározott hajlítási terhelés mellett elhajlik. A nem erősített minőségek 55–90 °C-ot regisztrálnak 1,8 MPa-nál; az üvegerősítésű minőségek elérik a 190-250°C-ot.
- Folyamatos üzemi hőmérséklet : a hőmérséklet a gyanta hosszú ideig fennmarad jelentős mechanikai károsodás nélkül. A szabványos minőségeknél 80–120°C, a hőstabilizált változatok pedig a 130–170°C-os tartományba is kiterjesztik a szolgáltatást.
- Bomlási hőmérséklet : az a pont, ahol a polimer láncok elkezdenek szakadni, nagyjából 300-350°C a tartózkodási időtől és a légkörtől függően.
Ezen értékek mindegyikét befolyásolja a nedvesség, mivel a nylon higroszkópos. Egy párás levegőn kondicionált PA66 alkatrész Tg-je 30-50°C-kal alacsonyabb lehet, mint a csontszárazé. Ezért nagyon fontos a feldolgozás előtti szárítás és a páratartalom ellenőrzése a tesztelés során, ha összehasonlítjuk az adatlapok számát.
Milyen hőmérsékleten lágyul vagy deformálódik a nylon?
A nylon nem olvad meg 60°C-on, de ott még deformálódhat. 1,8 MPa terhelés alatt a megerősítetlen PA6 jellemzően 55–65 °C-on, a megerősítetlen PA66 pedig 70–90 °C-on hajlik el. Csökkentse a terhelést 0,45 MPa-ra, és mindkét fokozat nagyjából 150–200 °C-ot bír ki, mielőtt elhajlik. Ez a rés magyarázza, hogy ugyanaz a nylon alkatrész miért viselkedik teljesen másképp egy feszültségmentes sütőben és egy megfeszített bilincs alatt.
A meleg víz az a forgatókönyv, ahol ez a legfontosabb. A PA66 olvadáspontja körülbelül 260°C, így a PA66 csatlakozó nem olvad meg 100°C-os forrásban lévő vízben. De még mindig meghajolhat, kúszhat, vagy elveszítheti az illeszkedést, ha mechanikusan meg van terhelve, mert a 100°C a legtöbb megerősítetlen minőség HDT-értéke felett van, és közel van a nedves Tg-hez. Az üveggel erősített minőségek sokkal biztonságosabbak: a 30%-os üveggel töltött PA66 alkatrész jellemzően jóval 100°C felett tartja merevségét.
Mi történik, ha a nejlon olvadáspontja fölé megy?
A feldolgozás során az olvadékhőmérsékletet szándékosan az olvadáspont fölé vezetik: a PA6-ot 230-270 °C-on, a PA66-ot 270-300 °C-on hordják. A polimer korlátozott ideig stabil marad az olvadékban. Növelje magasabbra a hőmérsékletet, vagy tartsa túl sokáig, és megkezdődik a hőbomlás. Az olvadék megbarnul, a viszkozitás eltolódik, a kész alkatrész törékennyé válik vagy felületi hibákat mutat.
A nyílt lángban lévő nylon másként viselkedik. Ez egy éghető polimer: megolvad, majd meggyullad, és az égő olvadék csöpöghet. Ez az oka annak, hogy a tűzbiztonsági előírások az égésgátló vagy megerősített minőségeket veszik figyelembe, és nem azt feltételezik, hogy a nylon önmagában kioltó. Az olvadás visszafordítható lehűlés után; bomlás nem. Miután a láncok elszakadtak, semmilyen újramelegítés nem fogja visszaállítani az eredeti molekulatömeget.
Feldolgozási hőmérsékletek a gyakorlatban
A nylon feldolgozása mindig kompromisszum: olvassa fel teljesen a gyantát, tartsa folyékonyan, és maradjon kívül a lebomlási zónán. A tipikus fröccsöntési futtatáshoz a feldolgozók az alábbi ablakokat használják, az olvadáspont, a formahőmérséklet és a szárítási körülmények között kifejezve.
| évfolyam | Szárítás | Olvadási hőmérséklet | Penész hőmérséklet | Tipikus megjegyzés |
|---|---|---|---|---|
| PA6 | 80-100°C, 3-4 óra, nedvesség 0,2% alatt | 230-270 °C | 40-90°C | Jó áramlás, vékony falak |
| PA66 | 80-90°C, 3-4 óra, nedvesség 0,2% alatt | 270-300°C | 60-100°C | Melegebb hordó kell hozzá |
| PPA | 80-120°C, nedvesség 0,1% alatt | 300-330°C | 120-160°C | Tartsa röviden a tartózkodási időt |
Miért szárítsuk meg először a pelletet? A nejlonba felszívódó víz olvadékhőmérsékleten hidrolizálja a polimert, csökkentve a lánc hosszát. A látható eredmény ezüst csíkok az alkatrész felületén, a szívósság csökkenése és a tételenkénti változékonyság. A stabil folyamat szabványos sorrendje így néz ki:
- Szárítsa meg a pelletet 0,1–0,2% nedvességtartalomig, minőségtől függően.
- Az olvadási hőmérsékletet 20-40°C-kal az olvadáspont fölé állítsa.
- Állítsa be az öntőforma hőmérsékletét a kristályosodás és a felületi minőség szabályozásához.
- Korlátozza a hordó tartózkodási idejét, hogy elkerülje a hődegradációt a forró zónákban.
A megfelelő nylon kiválasztása, amikor a hő jelenti a fő kockázatot
A szabványos PA6 és PA66 130-170°C körül éri el határait
A szabványos PA6 és PA66 folyamatos használati hőmérséklete 80°C és 120°C között van, a hőstabilizált minőségek túlélik a 130-170°C tartományba eső rövid ugrásokat is. Ha egy alkatrész tartósan 150°C-os hőmérsékletnek néz ki egy motortekercs vagy egy turbófeltöltő közelében, a PA66 margója vékonynak tűnik. Ezen a ponton nézzen túl a szabványos poliamidokon.
A PPA 270–315°C-ra tolja az olvadéktartományt
A félaromás PPA sokkal jobban ellenáll a hőnek, mert az aromás gyűrűk merevítik a polimer gerincét. Olvadási tartománya nagyjából 270-315°C, folyamatos használatú teljesítménye pedig jóval meghaladja a szabványos nejlonokat. A szokásos jelöltek a kis elektromos házak, a szivattyú alkatrészek és a hőforrások közelében lévő csatlakozók. An továbbfejlesztett PPA chipek osztály a megerősített, magas hőmérsékletű poliamid tipikus jellemzőit szemlélteti: magasabb HDT, alacsonyabb nedvességfelvétel, mint a szabványos PA66, és könnyebb megmunkálás, mint néhány egzotikus, magas hőmérsékletű gyanta.
 Enhanced PPA poliftálamid műanyag chipek beszállítói, Company A Ningbo Frontechnic New Material Technology Co., Ltd. Kína továbbfejlesztett PPA poliftalamid műanyag chipek beszállítója és vállalata, szakma... Termék megtekintése →
Az újrahasznosított és egyedi minőségek ugyanazt a hőszabályozást követik
Az újrahasznosított poliamid olvadáspontja megegyezik a szűz alappolimerrel, mindaddig, amíg az anyagot megfelelően válogatják és keverik össze. A Az újrahasznosított poliamid granulátum szerepe a körforgásos gazdaságban bemutatja, hogy a termikus tulajdonságok megjósolhatók maradnak, ha a polimer kémia konzisztens marad. Egyedi kompaundálás, üveg, ásványi töltőanyagok vagy ütésmódosítók hozzáadása a hőteljesítmény finomhangolásának szokásos módja az alapgyanta olvadáspontjának megváltoztatása nélkül. A saját módosító vonalát üzemeltető beszállító beállíthatja a készítményt az Ön HDT-céljához, ami gyakran értékesebb, mint a lehető legmagasabb olvadási hőmérséklet elérése.
Gyakran ismételt kérdések a nylon olvadási hőmérsékletéről
A nylon megolvad vagy ég?
Mindkettő igaz különböző szakaszokban. A nylon először megolvad, mert hőre lágyuló műanyag: a PA6 220°C körül, a PA66 pedig 260°C körül olvad meg. Ha az olvadt anyag nyílt lángot ér, a nylon éghetővé válik, és a csöpögő olvadékkal ég. A mérnöki felhasználás során a feldolgozás olvadt állapotban történik, míg az égetés olyan biztonsági forgatókönyv, amelyet az égésgátló minőségek segítenek ellenőrizni.
Milyen hőmérsékleten olvad meg a nylon 66?
A PA66 olvadáspontja a 255-265°C tartományban van, a 260°C-ot használják standard tankönyvi értékként. A gyakorlatban ellenőrizze az adott minőségi adatlapot, mert a magozott vagy megerősített változatok kissé eltolt DSC-csúcsot mutathatnak.
A nylon megolvad a forrásban lévő vízben?
Nem. A forrásban lévő víz 100°C-on jóval a PA6 és PA66 olvadáspontja alatt van, így az alkatrész nem válik folyadékká. De deformálódhat: a megerősítetlen minőségek hőeltérítési hőmérséklete 55–90°C 1,8 MPa mellett, az elnyelt víz pedig lágyítószerként működik, amely csökkenti az üvegesedési hőmérsékletet. Ha egy megrakott alkatrész hosszú ideig forró vízben van, akkor vetemedésre vagy kúszásra kell számítani.
Az üveggel töltött nejlon olvadáspontja megegyezik?
A polimer olvadási csúcsa lényegében változatlan marad, mivel azt a poliamid kristályszerkezete szabályozza. Ami változik, az a hőeltérítési hőmérséklet és a merevség. A 30%-os üveggel töltött PA66 terhelés alatt 240°C közelében képes megtartani alakját, míg a töltetlen gyanta körülbelül 75-90°C-on elhajlik ugyanilyen terhelés mellett.
Mi történik, ha a nylon túlmelegszik a formázó hordóban?
A polimer lebomlik. Az olvadék elszíneződik, a viszkozitása megváltozik, és a végső részek elveszítik szívósságát és felületi csíkokat mutatnak. Ha az olvadékot túl sokáig 300-330°C felett tartja, vagy hosszú tartózkodási idejű hordót üzemeltet, ez felgyorsítja ezt a károsodást.
A nylon kibírja-e folyamatosan a 150°C-ot?
A szabványos megerősítetlen PA6 és PA66 folyamatos üzemi hőmérséklete 80-120°C körül van. A hőstabilizált PA66 sok alkalmazásban 130–170°C-ot is képes kibírni, de az árrés a terheléstől, a légkörtől és az alkatrész geometriájától függ. Ha a követelmény állandó 150°C mechanikai terhelés mellett, akkor általában a PPA a biztonságosabb választás.


 Mob: +86-15867822829
 Tel: +86-0574-62538663
 Fax: +86-0574-62530664
 E-mail:

 Kövessen minket
 Otthon

